
导读:近年来,研发人员投入大量精力开发新一代航空应用材料。推动这一工作的核心动力是降低成本,具体通过延长飞机零部件(结构件与发动机零部件)的使用寿命、提升燃油效率、载重能力与飞行航程实现。本文梳理了铝合金、钛合金、镁合金、钢材、镍基高温合金以及金属基复合材料这几类最重要的金属材料,旨在概述其最新研究进展,并指出航空用金属材料当前面临的问题与发展前景。
<1.引言>
航空工业的激烈竞争促使行业致力于制造运营成本更低的飞机,即延长使用寿命、提升燃油效率、增加有效载荷与飞行航程。从这一角度来看,新型材料研发或性能优化材料的开发是关键因素之一,主要目标是减轻飞机零部件与结构的重量并延长其使用寿命。此外,为实现减重目标,先进材料还需具备更优异的疲劳与磨损性能、损伤容限和耐腐蚀性。
过去十年,航空应用材料领域开展了大量研究工作,在制备性能优化的航空结构件与发动机金属合金方面取得了显著成果。
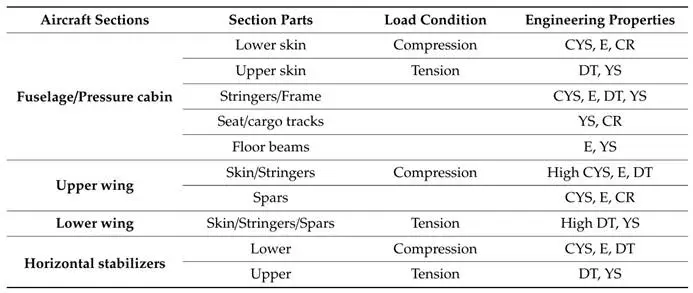
材料的选择取决于零部件类型,因为不同部件面临特定的受力条件、几何限制、使用环境、制造与维护要求。表 1 列出了民用飞机主要结构部位的典型受力情况,以及弹性模量、压缩屈服强度、抗拉强度、损伤容限(疲劳、疲劳裂纹扩展、断裂韧性)和耐腐蚀性等具体工程性能要求。
本文阐述了航空结构材料与发动机材料的研究现状与发展前景。
结构材料需承受飞机自身静载,以及滑行、起飞、着陆、机动飞行、湍流等带来的附加载荷。这类材料应具备相对较低的密度以实现减重,同时拥有满足特定应用的力学性能。另一项重要要求是损伤容限,能够耐受高温、高湿和紫外线辐射等极端环境。
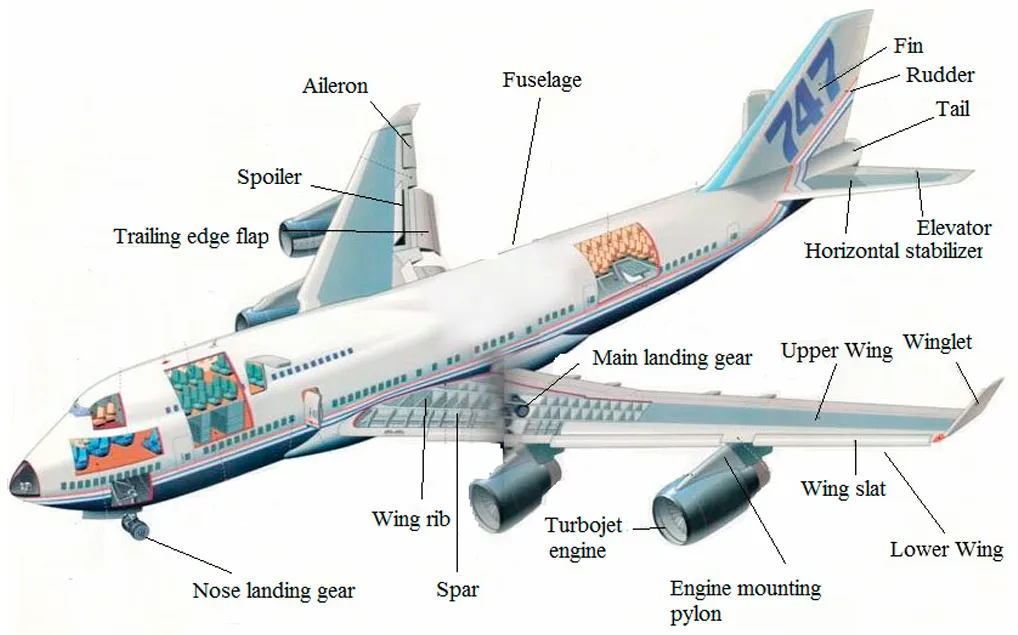
图 1 民用飞机(波音 747)及其主要结构部位
表 1 飞机主要结构部位的典型受力情况与所需工程性能
发动机由冷端(风扇、压气机与机匣)和热端(燃烧室与涡轮)组成。材料的选择取决于工作温度。
冷端部件需要高比强度和耐腐蚀性的材料,钛合金与铝合金是这类应用的理想选择。例如,压气机的工作温度范围为 500–600℃,Ti-6Al-2Sn-4Zr-6Mo 合金是最常用的材料,该合金在 450℃下屈服强度达 640MPa,且耐腐蚀性优异。
热端部件需要良好的抗蠕变性、高温力学性能和高温耐腐蚀性,镍基高温合金是最优选择。
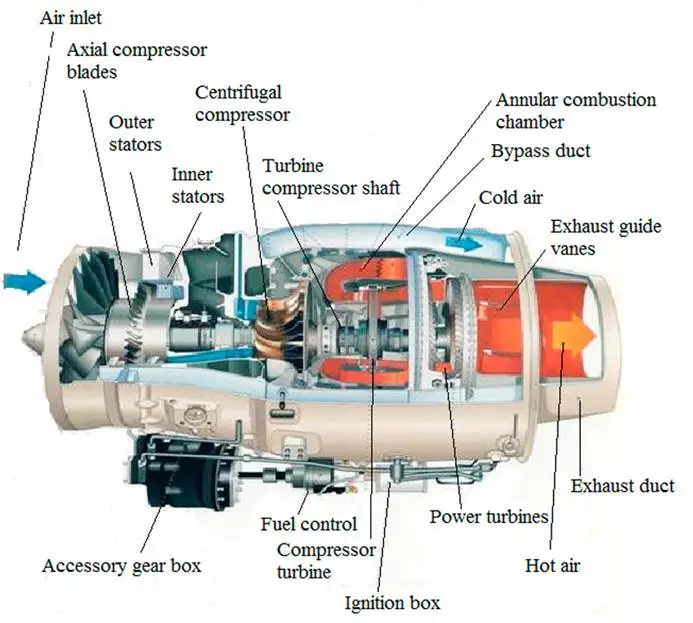
图 2 涡扇发动机结构示意图
<2.铝合金>
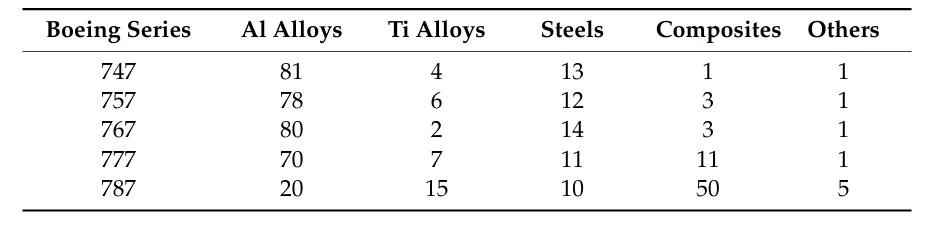
长期以来,铝合金一直是航空领域应用最广泛的材料,但如表 2 所示,行业格局正快速变化,复合材料在飞机主结构材料中的占比持续提升。
尽管复合材料的应用日益广泛,铝合金凭借轻量化、易加工和成本较低的优势,仍是航空结构应用的核心材料,其中 2XXX 系、7XXX 系和铝锂合金的性能提升尤为显著。一般而言,2XXX 系合金用于疲劳关键件,因其损伤容限极高;7XXX 系合金用于以强度为核心要求的部件;铝锂合金则适用于需要高刚度和极低密度的零部件。
表 2 波音系列飞机所用材料占比(重量百分比)
2.1 2XXX 系合金(铝 - 铜系)
当损伤容限是结构应用的核心指标时,铝 - 铜系合金(2XXX 系)是最常用的材料。含镁的 2XXX 系合金具备三大优势:一是通过 Al₂Cu 和 Al₂CuMg 相析出实现更高强度;二是抗损伤能力更优;三是抗疲劳裂纹扩展性能优于其他系列铝合金。正因如此,2024-T3 合金至今仍是机身制造中应用最广泛的合金之一。
但 2XXX 系合金存在明显缺陷:屈服强度相对较低,限制了其在超高应力部件中的应用;Al₂CuMg 相可作为阳极位点,大幅降低合金的耐腐蚀性。
通过合理调整成分、严格控制杂质含量,可改善合金性能。例如添加锡、铟、镉、银等元素细化微观组织,提升硬度、屈服强度与抗拉强度;降低铁、硅杂质含量,也能进一步增强力学性能。
2.2 7XXX 系合金(铝 - 锌系)
锌在铝中的溶解度在所有金属中最高,提高锌含量可显著提升合金强度。7XXX系合金是强度最高的铝合金,用于航空高应力部件,例如上翼面蒙皮、桁条和安定面等均采用 7075 合金制造。
镁与铜常与锌配合使用,形成 MgZn₂、Al₂CuMg、AlCuMgZn 等析出相,使合金实现显著的强化效果。
但 7XXX 系合金也存在短板:断裂韧性、损伤容限和耐腐蚀性偏低,限制了 7075 合金在航空工业的应用范围,可通过调整成分改善这些性能。
当锌 / 镁比约为 3、锌 / 铜比约为 4 时,7XXX 系合金可获得最优综合性能。7085 合金凭借优异的力学性能和更高的损伤容限,成为航空应用中 7075 合金的理想替代材料。添加锆、锰元素可细化晶粒,进一步提升力学性能。
7XXX 系合金的疲劳性能是其航空应用的关键问题,研究人员针对多种影响参数开展了大量研究。
材料不连续处常成为裂纹形核点,微观尺度下的表面粗糙度与析出相颗粒是优先形核位点,宏观尺度的制造缺陷则是导致失效的主要原因。阳极氧化工艺会显著降低 7075-T6 合金的疲劳性能,且涂层越厚,劣化效应越明显,这主要源于阳极氧化过程中形成的深层微裂纹。
形状复杂的铝合金部件通常采用闭模锻造坯料制备,以获得强度、抗疲劳性与韧性的良好匹配。对 7050 合金进行的锻造实验表明,在淬火与时效之间增加 200℃温变形工序,可在不影响屈服强度与抗拉强度的前提下提升断裂韧性,这得益于温变形后晶粒组织更均匀、更细小。
2.3 铝锂合金
锂的密度极低,每添加 1% 的锂,可使铝合金密度降低约 3%;同时,锂是唯一能大幅提升弹性模量的合金元素,每添加 1% 锂,弹性模量提升约 6%。
含锂铝合金可通过时效强化,铜常与锂配合使用形成 Al₂CuLi 相,改善合金力学性能。在铝 - 铜 - 锂三元合金中,已识别出六种三元化合物,其中最重要的是 T₁(Al₂CuLi)、T₂(Al₆CuLi₃) 和 TB (Al₁₅Cu₈Li₃) 相。从过饱和固溶体中析出的相取决于铜 / 锂比例。
铝锂合金的密度更低、比力学性能更优,优于 2XXX 系和 7XXX 系合金,是航空应用的理想材料。例如,2060-T8 铝锂合金用于机身壁板和上翼面蒙皮时,相比传统的 2524 和 2014 合金,分别实现7% 和 14% 的减重。
但锂含量超过 1.8wt% 时,合金会因织构、晶粒形状、晶粒尺寸和析出相产生强烈的力学性能各向异性,这是前两代铝锂合金的严重缺陷,同时这类合金还存在韧性与耐腐蚀性偏低的问题。
铝锂合金于 20 世纪 20 年代首次研发,1958 年第一代 2020 合金用于诺斯罗普 RA-5C 战机的翼面蒙皮与尾翼。直到 20 世纪 90 年代,研究人员才深入理解微观组织与力学性能的关联,进而开发出第三代铝锂合金,成为航空应用中综合性能突出的材料体系。前两代铝锂合金锂含量更高、密度更低,但因粗大锂相(如 T₂相)析出,存在各向异性严重的问题。
第二代合金通过合理调控再结晶织构与成分,部分缓解了各向异性问题;第三代合金将锂含量控制在 1–1.8wt%,基本解决了各向异性难题。这类材料的比刚度远优于2XXX 系和 7XXX 系合金,且不含 δ'(Al₃Li) 相,强化主要依靠 T₁相在铝 {111} 晶面上析出。
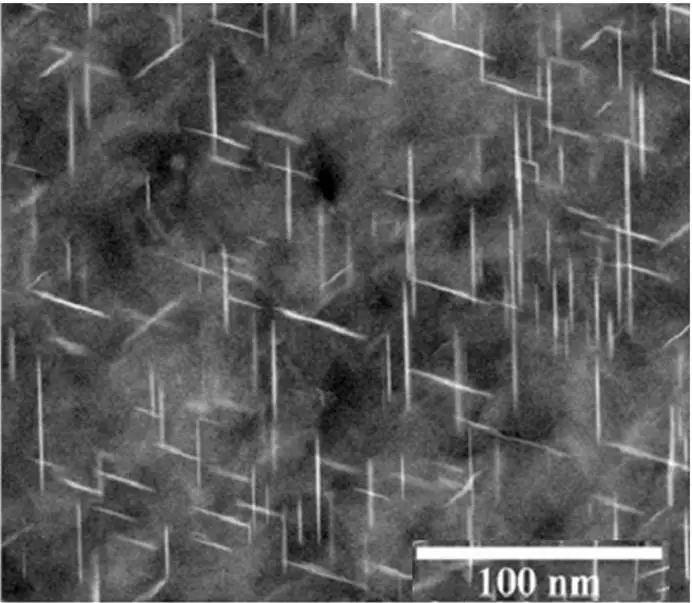
图 3 铝 - 铜 - 锂合金中 T₁析出相的典型形貌
在时效峰值前的析出初期,T₁相薄片厚度恒定,达到峰值时效后厚度增加,力学性能随之下降。近年高分辨率电子显微镜研究证实,变形样品中的 T₁析出相可被剪切,剪切与绕过机制的转变随 T₁相厚度增加逐步发生,绕过机制有利于塑性在宏观尺度均匀化。通过改变变形机制,可最大限度减少基体中的应变局部化。
通过调控变形与时效工艺,可获得多样化的 T₁相微观组织,研究人员已系统表征并模拟了 T₁相分布的参数特征。
航空用板材的传统制造工艺中,固溶热处理后进行拉伸可消除淬火残余应力,约 5% 的塑性应变还能为时效后 T₁相提供均匀形核位点,这是铝锂合金具备优异力学性能的关键。增加预应变可提高位错密度,加速时效动力学,拉伸的有益效果在预应变为 6–9% 时达到饱和。
时效前的拉伸工艺存在技术难题:当前轧制技术可制备变厚度板材,适用于近净成形部件(如变厚度翼面蒙皮),但变厚度板材拉伸会产生应变梯度,需明确无断裂的最大应变。近期研究表明,将铝 - 铜 - 锂合金 AA2195 的预拉伸量提升至工业常用水平以上,在 T8 态下屈服强度可提升至约 670MPa,延伸率降至 7.5%,这是因为预拉伸增加了应变硬化贡献,降低了 T₁相的强化作用。
近年来,铝锂合金的发展主要依托成分调控与析出相序列控制。主流合金的铜含量约 3wt%,锂含量始终低于 1.8wt%(最新合金不超过 1.5wt%),镁含量范围较宽,还可添加银、锌等元素,析出序列随具体成分变化。高锂含量易形成亚稳态 δ' 相,该相易引发剪切局部化,导致韧性与塑性变差,通常不希望出现。
研究人员研究了不同铜、锂、镁含量的铝 - 铜 - 镁合金长期时效后的微观组织与强度演变,发现 T8 态下 T₁相始终为主导相,同时存在 S 相,高锂合金中可观察到 δ' 析出相。高锂合金的微观组织稳定性更优,长期时效后力学性能可与其他合金相当。
第二代铝锂合金的另一大缺陷是断裂韧性与塑性较差,分层开裂是其断裂过程中的关键机制。研究人员系统研究了 2099-T87 合金中的分层开裂现象,发现各向同性硬化模型结合各向异性屈服面可描述该合金的本征行为。
综上,第三代铝锂合金具备低密度、优异耐腐蚀性、疲劳强度与韧性的最佳匹配,且成本低于碳纤维增强聚合物(CFRP),成为替代传统 2XXX 系和7XXX 系合金、对抗复合材料竞争的优势材料。
2.4 铝基复合材料
金属、陶瓷和聚合物基复合材料在航空工业的应用日益广泛,逐步替代其他材料,在航空结构件与发动机部件中均有重要应用价值。
轻合金(铝、钛、镁)基复合材料通常采用陶瓷(碳化硅、氧化铝、碳化钛、碳化硼)作为增强体,形式包括长纤维、短纤维、晶须或颗粒。工业生产中多采用碳化硅或氧化铝颗粒增强,长纤维仅用于特殊场景(如航天飞机轨道器部件),增强体类型是影响生产成本的关键因素,晶须与陶瓷颗粒在力学性能与成本间实现了良好平衡。
碳化硅、氧化铝颗粒增强铝基复合材料,比强度、比模量、断裂韧性、疲劳性能、耐磨性和耐腐蚀性均优于对应基体合金。近年研究开始探索碳纳米管(CNTs)和石墨烯纳米片等新型增强体,这类材料强度更高、阻尼性能更优、热膨胀系数更低。增强体含量的优化是关键,研究发现多壁碳纳米管含量为 0.5wt% 时,复合材料性能最优。
良好的耐腐蚀性是铝基复合材料的必备性能,目前增强相对腐蚀行为与机制的影响尚未完全明确。普遍认为,增强体颗粒与基体接触会引发电偶腐蚀,增强体作为惰性电极,促进氧气和 / 或氢离子还原反应。
复合材料比对应基体合金更易发生点蚀,优先腐蚀发生在增强体 - 基体界面,析出相的存在会加剧这一现象,尤其是析出相位于增强体与基体结合处时。
2.5 铝合金先进连接技术
创新连接技术的研发是铝合金航空应用的重要方向。近年来,搅拌摩擦焊(FSW)在航空工业(机身、机翼、机身、油箱)中备受关注,其变体搅拌摩擦点焊(FSSW)成为飞机结构制造中电阻焊、铆接和胶接的替代工艺,成本更低、接头强度更优。焊接时间、工具转速、工具压入深度、工具压入速度和工具退出时间是需优化的关键参数。
焊接过程中形成的孔洞会显著降低接头强度,回填式搅拌摩擦点焊(RFSSW)通过填充孔洞解决了这一缺陷,该技术采用销钉与套筒组合工具,特别适用于传统焊接易改变微观组织的 2XXX 系和 7XXX 系合金连接。
点焊技术为铝合金连接带来诸多优势,逐步替代铆接与胶接:无需钻孔和额外紧固件;焊接接头耐腐蚀性优异;接头修复简便;接头无凸起部分。研究人员已针对 RFSSW 参数优化开展大量工作,以获得最佳接头力学性能。
<3.钛合金>
钛合金凭借优异的比强度和耐腐蚀性,在飞机结构件制造中的应用持续增加,也用于500–600℃中温工况的发动机部件。
钛合金可分为 α、β 和 α-β 三大类,其力学性能受固溶态氧、氮含量影响。这两种间隙元素在 α 和 β 相中的溶解度均较高,高温吸收的气体冷却后残留于金属中,引发晶格畸变,不仅改变力学性能,还影响制造工艺与应力消除热处理。同步辐射 X 射线衍射实验表明,氧、氮的作用与材料本征各向异性热膨胀协同影响六方晶格畸变。
钛合金航空零部件的加工表面完整性是关键问题,钛合金切削时切屑 - 刀具界面产生大量热量,而钛合金导热性差,热量无法有效散发,导致表面损伤与残余应力。
3.1 α 型钛合金
总体而言,α 型钛合金的抗蠕变性能与耐腐蚀性优于 β 型钛合金,Ti-3Al-2.5V、工业纯钛、Ti-5-2.5、Ti-8-1-1、Ti-6-2-4-2S、IMI829 等合金常用于制造航空发动机压气机盘和叶片。
为提升 α 型钛合金高温下的微观组织稳定性与力学性能,研究人员尝试添加铝、锡、锆、硅等元素调整成分,但性能提升常伴随缺陷。例如,铝添加量达 15% 时,Ti-25Zr 合金屈服强度提升,但塑性下降。
3.2 β 型钛合金
β 型钛合金的强度与疲劳性能优于α 型钛合金,适用于飞机高应力部件。Ti-15V-3Cr-3Al-3Sn 和 Ti-3Al-8V-6Cr-4Mo-4Zr 合金用于制造起落架与弹簧,Ti-10V-2Fe-3Al、Ti-15Mo-2.7Nb-3Al-0.2Si、Ti-5Al5V5Mo3Cr0.5Fe 和 Ti-35V-35Cr 等合金用于机身部件。
这类材料的缺陷是塑性相对较低,可通过成分调控(Ti-1300 合金)与合理热处理(Ti–6Al–2Sn–2Zr–2Cr–2Mo–Si 合金)缓解。
3.3 α-β 型钛合金
Ti-6Al-4V 是应用最广泛的钛合金,兼具强度、断裂韧性、塑性与耐腐蚀性的优异综合性能。添加锆元素可通过固溶强化进一步提升强度,但会牺牲塑性。
Ti-6Al-2Zr-2Sn-3Mo-1Cr-2Nb、Ti-6Al-2Sn-2Zr-2Cr-2Mo-Si 和 ATI 425 等 α-β 型钛合金,广泛用于制造机身、起落架和压气机盘等飞机部件。
3.4 碳化硅纤维增强钛基复合材料
钛基复合材料是航空应用的重要材料,研究重点集中于长陶瓷纤维增强复合材料,Ti6Al4V - 碳化硅复合材料是涡轮部件与航空发动机高应力结构件的理想材料。
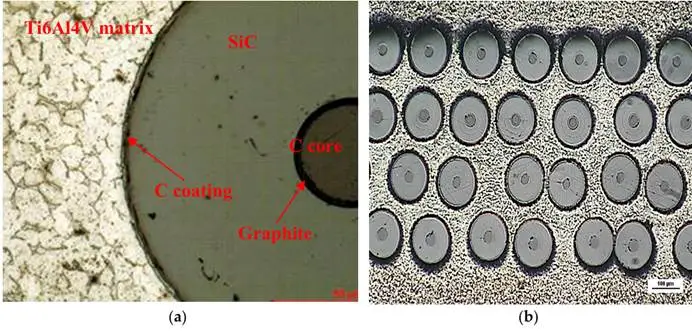
图 4a 碳化硅纤维的层状结构;图 4b Ti6Al4V - 碳化硅复合材料的典型形貌
Ti6Al4V - 碳化硅复合材料适用于中温工况的机械部件,性能主要取决于纤维 - 基体界面与服役过程中的化学反应。Ti6Al4V 基体与碳化硅直接接触会形成 Ti₅Si₃等脆性化合物,劣化力学性能,因此纤维表面涂覆薄碳层。该涂层可阻碍化学反应、保护纤维完整性、降低界面脱粘并偏转微裂纹扩展。但复合材料在中高温长期服役时,碳会扩散至基体形成碳化钛。
X 射线光电子能谱(XPS)、俄歇电子能谱(AES)和扫描光电子显微镜(SPEM)分析表明,纤维 - 基体界面具有良好稳定性。制备过程中碳涂层周围形成的薄碳化钛层,可阻碍碳进一步向基体扩散,延缓界面劣化,因为碳在碳化钛中的扩散速率远低于在钛中的扩散速率。
若复合材料在空气中加热,纤维芯部与涂层中的碳原子会与氧气反应生成一氧化碳和二氧化碳,纤维周围会形成凹槽,因此服役时需对复合材料表面进行防护,避免与空气中的氧气直接接触。
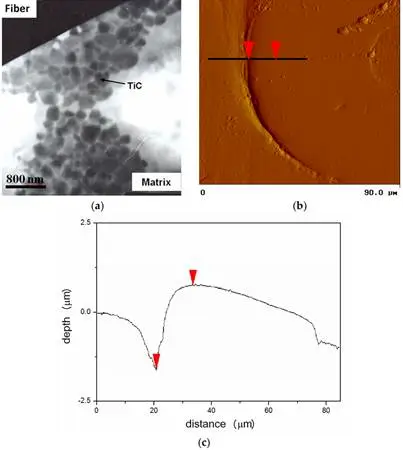
图 5a 透射电子显微镜下纤维周围形成的不规则碳化钛颗粒层;图 5b 原子力显微镜下 600℃空气中处理 1 小时后,纤维碳涂层对应位置的凹槽;图 5c 图 5b 中直线测量的深度剖面
纤维 - 基体界面的稳定性保证了力学性能的稳定性。室温拉伸测试表明,制备态与不同热处理后的复合材料,屈服强度、抗拉强度和弹性模量几乎不受热处理影响,即使在最苛刻的条件下也是如此。断口显示基体发生塑性变形且纤维被拔出,说明载荷可从基体有效传递至纤维。
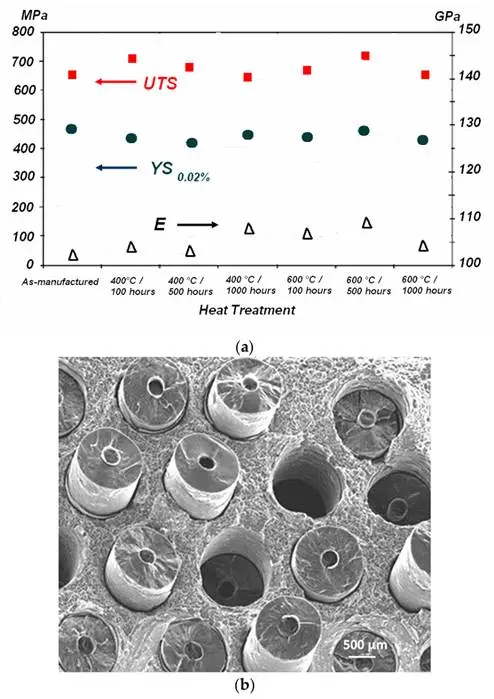
图 6a 制备态与指定热处理后 Ti6Al4V - 碳化硅复合材料的屈服强度、抗拉强度与弹性模量;图 6b 600℃下暴露 1000 小时样品的断口疲劳测试结果进一步证实,复合材料经高温长期暴露后,力学性能仍保持良好稳定性。
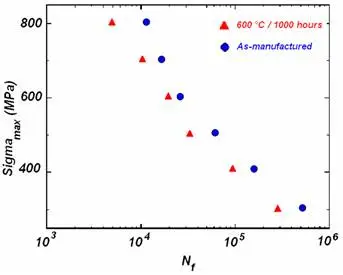
图 7 制备态与 600℃下 1000 小时热处理后材料的疲劳曲线
<4.镁合金>
镁是结构应用中最轻的金属,铸造性能优异,流动性好,且比铝合金等铸造金属更不易产生氢气气孔。变形镁合金的力学性能优于铸造合金,但塑性变形的不对称性是严重问题,因此铸造是镁合金部件的主要制备方式,目前已开发多种铸造工艺。镁合金的另一大优势是资源丰富、可回收性好。
但镁合金力学性能差、耐腐蚀性低,限制了其在飞机部件制造中的应用,仅AZ91、ZE41、WE43A 和 ZE41 等少数合金用于直升机变速箱。商用铸造镁合金的抗拉屈服强度范围为100–250MPa,室温塑性有限,延伸率为 2–8%。
镁合金的强化策略主要包括:晶粒细化、第二相析出和纳米尺度微观组织调控。
晶粒细化技术可制备晶粒尺寸小于 1μm 的超细晶镁合金,大量晶界阻碍位错运动,使合金屈服强度可达约 400MPa,但在相对较低温度下晶粒长大会导致强度下降。另一缺陷是晶粒细化会抑制变形孪生,而变形孪生与位错滑移同为重要的强化机制。
第二相析出通过添加铝、锌、锆和稀土元素调控镁合金成分实现,铝含量增加还能显著提升耐腐蚀性。
镁合金的屈服强度与抗拉强度随锌含量增加至 4wt% 而上升,锌含量更高时性能保持稳定或略有下降。MgₓZnᵧ相析出可实现有效强化,保证强度与塑性的良好匹配,但锌含量增加会降低镁 - 锌基合金的耐腐蚀性,这是因为 MgₓZnᵧ相的阴极效应随相体积分数增加而增强。
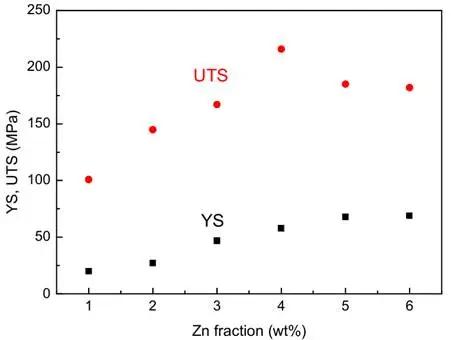
图 8 镁合金屈服强度、抗拉强度与锌含量的关系
研究人员开发的 Mg–6Zn–0.2Ca–0.8Zr 合金表明,添加锆可细化晶粒,并弥散分布含钙、锆的细小 MgZn₂析出相,通过织构强化、晶粒细化与析出强化的协同作用提升力学性能。
含稀土镁合金在室温和高温下均具备高强度,研究发现镁 - 锌 - 钇相在晶界形成,相组成随钇含量变化:钇含量为 1.08wt% 时,合金主要含 I 相,强度最高,因 I 相与镁基体结合紧密,阻碍基面滑移;钇含量为 1.97–3.08wt% 时出现 W 相,该相易在变形下开裂,导致力学性能劣化。
研究人员提出了一种制备超高强度镁合金的有效方法,基于热轧诱导纳米间距层错。对 T4 态 Mg–8.5Gd–2.3Y–1.8Ag–0.4Zr 合金进行大变形量热轧,层错平均间距随厚度减薄而减小,层错作为位错运动的障碍,高密度层错可提升合金强度。
除晶粒细化、第二相析出和纳米微观组织调控外,研究人员还探索了快速凝固、粉末冶金等非传统强化方法,在 Mg–Zn–Y 合金中实现了约 600MPa 的屈服强度,但这类工艺会导致塑性大幅损失,且难以从实验室规模推广至工业规模。
<5.钢材>
超高强度钢(UHSS)常用于制造飞机起落架、机身、涡轮部件、紧固件、轴、弹簧、螺栓、螺旋桨锥和轴等部件。300M、AERMET100、4340 等钢种屈服强度极高,但行业正逐步用复合材料替代这类材料,原因是其比强度和耐腐蚀性偏低,且氢原子会使其脆化,促进裂纹扩展与微孔形成,最终导致局部变形与失效。
近年来,氧化物弥散强化(ODS)钢受到航空工业关注,大量研究聚焦于铁素体 ODS 钢,这类钢是核反应堆应用的潜力候选材料。ODS 钢通过均匀分布的 1–50nm 细小氧化物颗粒强化,阻碍位错运动、抑制再结晶,细化铁素体晶粒结合氧化物弥散强化,可进一步提升高温性能。
ODS 钢通常采用高能机械合金化(MA)混合钢粉与 Y₂O₃颗粒,再经热等静压(HIP)或热挤压(HE),并在约1100℃下退火 1–2 小时制备。该工艺的缺陷是,高温退火使机械合金化获得的等轴纳米晶转变为双峰晶粒组织,引发力学性能各向异性,硬度、屈服强度与抗拉强度显著下降。研究人员采用放电等离子烧结(SPS)制备纳米 ODS 钢,利用其升温快、烧结温度低、保温时间短的优势,但SPS 难以制备大型机械部件是明显短板。
有研究采用低能机械合金化制备纳米 ODS 钢,省去高温退火工序,获得细小等轴晶组织。结果表明,该 ODS 钢的屈服强度与抗拉强度高于未增强基体钢,400℃以上性能差距逐步缩小,因位错更易脱离纳米析出相束缚,500℃以下力学性能优于传统工艺制备的 ODS 钢。但低能 MA 制备的 ODS 钢中析出相分布不均,500℃以上析出相强化作用占主导时,屈服强度与抗拉强度显著下降。
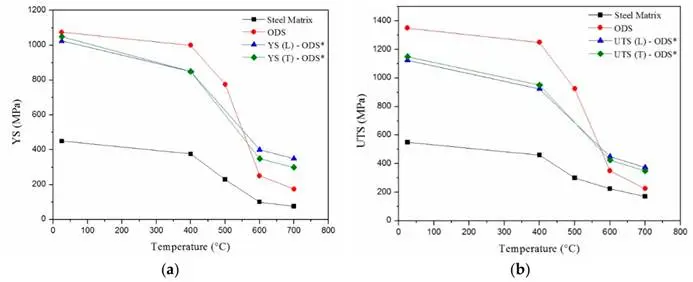
图 9a 低能 MA 制备的 ODS 钢、未增强钢与传统工艺 ODS钢的屈服强度;图 9b 低能MA 制备的 ODS 钢、未增强钢与传统工艺 ODS钢的抗拉强度
<6.镍基高温合金>
具有 γ+γ' 双相结构的镍基高温合金,常用于制造航空发动机中1100–1250℃最高温工况的叶片与转子等部件。本文重点讨论三大工业关键问题:微观组织稳定性、复杂几何形状部件制造和高温合金焊接。
6.1 微观组织稳定性
为提升航空发动机工作效率,需提高工作温度,因此高温合金的高温性能,尤其是微观组织与力学稳定性至关重要。
近年研究发现,单晶(PWA1482)和定向凝固(IN792 DS)镍基高温合金,在 ** 中等温度(约 500℃)** 加热时,会因位错结构重排出现早期微观组织不稳定性。基体无析出区(PFZ)中的位错胞长大形成更大尺寸的胞,该过程分步进行,改变位错密度与钉扎点平均距离,最终胞尺寸与对应无析出区一致。
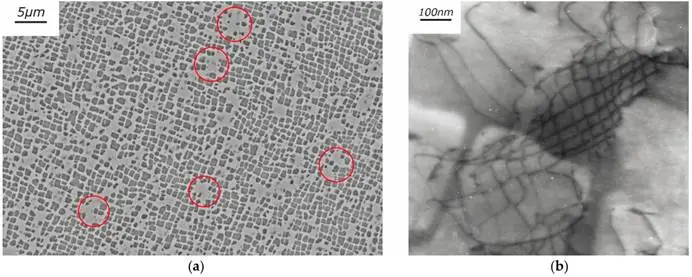
图 10a PWA 1483 高温合金的无析出区(红色圆圈标注);图 10b 无析出区内的位错网络透射电镜图
高温下,** 有序 γ' 相的粗化与形貌改变(筏形化)** 是导致力学性能劣化的主要现象。高温外加应力下,立方状 γ' 颗粒聚集形成筏形层,1050℃以上高温时,筏形化在蠕变寿命初期(1–3%)发生,约 900℃低温时仅在蠕变第三阶段完全形成。
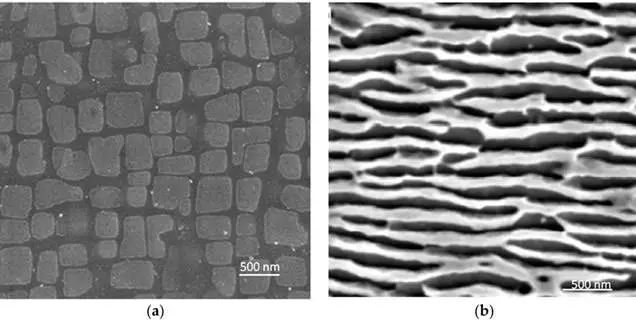
图 11a 镍基高温合金中 γ' 相的典型形貌;图 11b 筏形化后的 γ' 相形貌
蠕变初期,塑性应变全部发生在狭窄的基体通道中,位错在通道内弯曲,γ' 相发生弹性变形。γ 相塑性变形增加引发内应力,蠕变第三阶段位错剪切 γ' 颗粒,γ' 颗粒粗化必然导致蠕变性能劣化。
目前镍基高温合金通过添加铼、钽、钌、钨等难熔元素提升高温性能,这些元素原子迁移率低,阻碍 γ 与 γ' 相中的位错攀移,提供良好的蠕变强度。铼主要富集于 γ 基体,形成短程有序纳米原子团,减少蠕变过程中的筏形化并阻碍位错运动,但铼会促进拓扑密排相(TCP)析出。难熔金属在 γ 与 γ' 相中的分配取决于合金成分,例如钨含量增加会提升 γ' 相中的铼含量。
这类合金通常含七种以上合金元素,添加更多元素会显著改变铸造偏析,因此研究人员针对冷却过程中元素在固液相中的分配开展了大量研究。
向含难熔金属的高温合金中添加硼、氮会影响凝固缺陷,例如氮会增加显微疏松,硼可抑制晶界开裂、细化碳化物尺寸,进而提升力学性能。
目前晶界工程(GBE)是重要研究方向,有望减少高温合金晶间损伤,全面提升力学性能。退火孪晶界因能量低,在晶界工程中至关重要。研究表明,Inconel 718 合金的退火孪晶密度主要取决于晶粒生长前的原始密度,与晶粒生长温度无关,即晶粒生长过程中不会形成新的孪晶界。
6.2 复杂几何形状部件制造
镍基高温合金部件的复杂几何形状制造是行业关注的重点,这类材料硬度高、导热性差,加工难度大,研究人员探索了激光打孔、电火花加工等新型技术,用于制备涡轮叶片与导向叶片的发散冷却孔。近年来,增材制造(AM)技术在镍基高温构件制备中备受航空工业青睐,其中选择性激光熔化(SLM)和选择性电子束熔化(SEBM)最具应用价值,可基于 CAD 模型制备几乎全致密、形状复杂的金属部件。
SLM 制备的部件力学性能优异,但各向异性显著。工艺过程中的定向热流引发柱状晶生长,形成晶体织构,显著影响蠕变性能与疲劳寿命。(001) 晶向刚度最低,蠕变性能更优、疲劳寿命更长,是燃气涡轮叶片向上方向的最优取向。
针对 Inconel 718 合金的实验表明,合理调控 SLM 工艺参数与激光源,可精准控制材料各向异性,实现单一组分织构、随机取向晶粒或梯度组织的设计,还可制备功能梯度材料,满足不同应用的性能与成分需求。
SEBM 的凝固速率与温度梯度极高,微观组织显著细化,一次枝晶臂间距比铸造单晶小两个数量级。高冷却速率制备的 CMSX-4 高温合金样品中,观察到高位错密度,存在内应力,易引发裂纹形成。
6.3 高温合金焊接
镍基高温合金在制备与高温、高应力、强腐蚀环境服役过程中易形成裂纹,这类缺陷通常通过焊接修复,可大幅节约成本。
焊接需尽可能保留原始微观组织,减少熔合区(MZ)与热影响区(HAZ)的残余应力,避免化学偏析改变 γ 与 γ' 相成分。凝固过程中,熔合区微观组织受枝晶生长与溶质分配影响,形成碳化物、硼化物等金属化合物。另一关键问题是低熔点化合物的存在,焊后热处理(PWHTs)易引发微裂纹,并在熔合区产生局部残余应力。
目前瞬态液相(TLP)连接、活性扩散焊(ADB)、钎焊扩散重熔(BDR)等焊接技术已成熟,但成本极高,尤其是 BDR 技术。
近年来,研究重点转向 激光焊(LW)和电子束焊(EBW)等高能量密度焊接技术,这类技术焊接速度快、熔深大、热影响区小、变形小,是修复镍基高温合金裂纹的简便、低成本方案。低热输入可使焊缝与热影响区更窄,最大限度保留高温合金微观组织,减少接头残余应力、微裂纹、气孔等缺陷。针对不同高温合金,优化焊接速度、工件预热等工艺参数至关重要。
<7.结论>
本文概述了航空应用合金的最新研究进展,分析了当前问题与发展前景。
航空工业的需求源于激烈的市场竞争,即制造技术性能更优、成本更低的飞机(延长使用寿命、提升燃油效率、增加有效载荷)。在这一竞争中,材料发挥着核心作用。先进结构材料需实现减重、提升疲劳与磨损性能、损伤容限和耐腐蚀性;发动机热端部件则需要更优的抗蠕变性、高温力学性能和高温耐腐蚀性。
本文系统分析了铝合金、钛合金、镁合金、钢材、镍基高温合金和金属基复合材料,重点阐述了组织 - 性能关联。
新材料的发展依托新技术,本文简要介绍了航空领域的关键技术:铝合金结构件回填式搅拌摩擦点焊(RFSSW)、镍基高温合金高能量密度焊接技术和复杂几何部件增材制造(AM)。
未来,研究人员将通过精准成分调控,进一步研究并提升镍基高温合金的微观组织与力学稳定性,提升航空发动机工作温度。结构材料也将实现重要突破,与碳纤维增强聚合物(CFRP)的竞争将推动铝合金疲劳强度、韧性和耐腐蚀性的进一步提升。钛合金的研究重点将聚焦于通过相调控与热机械加工提升高温抗性。新型增强颗粒与纤维的应用将优化金属基复合材料性能。最后,超高强度镁合金强化方法的开发,为轻量化导向的航空应用开辟了新前景。
免责声明:本网站所转载的文字、图片与视频资料版权归原创作者所有,如果涉及侵权,请第一时间联系本网删除。
官方微信
《腐蚀与防护网电子期刊》征订启事
- 投稿联系:编辑部
- 电话:010-62316606
- 邮箱:fsfhzy666@163.com
- 腐蚀与防护网官方QQ群:140808415
“海洋金属”——钛合金在舰船的
腐蚀与“海上丝绸之路”