
导读:在喷气发动机中,近50%的失效源于涡轮叶片和涡轮盘的损伤。本文介绍了为确定某涡扇发动机高压涡轮叶片失效根本原因而开展的研究工作。对叶片的目视观察表明,最初仅有一枚叶片发生断裂。随后,该叶片叶身脱落后与第一级涡轮盘上其余叶片撞击,引发了对这些叶片的灾难性损伤,并波及后续级叶片。化学、显微组织与力学表征确定,叶片材料为René 142镍基高温合金。光学与扫描电子显微镜观察到的断口特征表明,首先断裂叶片的断裂由热-机械疲劳(TMF)机制引起。疲劳现象始于该叶片榫根表面的腐蚀点蚀坑,并在循环应力与温度梯度作用下扩展。
<1 引言>
如今的航空涡轮发动机具有很高的可靠性,服役寿命可达数千工作小时。然而,发动机失效或故障仍时有发生,迫使发动机在飞行中停车。尽管多发动机飞机设计为可在单发失效情况下继续飞行,但对单发动机飞机而言,飞行中停车意味着严重的飞行安全问题并造成重大经济损失。因此,尽管大量文献报道燃气涡轮突然失效的主要原因是涡轮叶片断裂,仍有必要开展进一步研究。涡轮内部叶片所处工况极为苛刻,叶片同时承受离心力引起的交变机械载荷与服役中高温燃气造成的热载荷的联合作用。本文介绍了涡轮一级叶片的失效分析。
总体而言,涡轮失效可分为蠕变开裂、热疲劳(低周疲劳)、热-机械疲劳(高周疲劳)、腐蚀、侵蚀、氧化以及外来物损伤。Sujata等通过两例燃气涡轮发动机失效案例证明,显微组织变化可以得到有效研究并用于高温合金涡轮叶片的实用失效分析;研究还表明,对涡轮叶片开展系统的显微组织研究有助于确定发动机的工作状态。该研究揭示,大多数失效源于蠕变和疲劳。
Kwon等考察了一次起飞过程中因压气机失效导致发动机熄火的原因,对静子叶片与转子叶片的显微组织进行了深入分析,确定静子叶片与转子叶片均因疲劳开裂而失效,裂纹萌生于叶身表面观察到的点蚀。
Biswas等描述了某次试车后分解发动机时发现第二级压气机静子叶片劣化的失效事件。经确定,该压气机静子叶片因疲劳而失效,裂纹源位于叶片榫头-柄部结合处的前缘侧,该区域的机械加工/锉修痕迹似乎是疲劳裂纹萌生的原因。
Rani等研究了一级燃气涡轮叶片的失效,结论是叶片并非因材料缺陷失效,而是由于点蚀和Pt-Al涂层的氧化——这一点在本研究中同样观察到。这些点坑起到缺口作用,产生应力集中,萌生疲劳裂纹并进一步因热腐蚀而扩展。为防止一级燃气涡轮叶片失效,作者建议选用耐腐蚀性最好的材料。
Qu等为查明燃气涡轮镍基Inconel 738一级叶片失效的根本原因开展了多项检查。四枚断裂叶片中的一枚最初因疲劳机制开裂,其余三枚叶片则因先前断裂的叶片而遭受瞬时断裂。作者在断裂叶片尾缘发现了一些孔隙缺陷,裂纹由此处起始并随后因疲劳扩展。
Mazur等调查了一起燃气涡轮叶片失效。在叶片叶身不同截面的冷却孔内观察到内裂纹,此外还有高温导致的铝基涂层退化。裂纹的萌生与扩展归因于疲劳与蠕变的混合机制。作者认为,涂层退化助长了热疲劳裂纹的萌生。
疲劳失效机制——如本研究中的热-机械疲劳(TMF)——是涡轮叶片的主要失效机制之一,这已为上述大量涡轮叶片失效分析文献所证实。因此,TMF是涡轮叶片设计中必须考虑的主导寿命限制因素。必须为裂纹深度定义一个临界值,使设计零件在预期工作小时内不发生失效;应通过检查确认未达到该临界值,否则零件需要更换或(如可能)修复。当裂纹达到一定深度后,会以韧性辉纹的形式扩展;随后通常因静态过载发生局部断裂,出现韧窝和伪解理,最终导致剩余截面因静态过载而断裂。在考虑可能影响疲劳现象的因素时,应当强调:疲劳机制既可以萌生并扩展裂纹,也可以仅扩展由其他既有机制或缺陷产生的裂纹——本研究即属后者。
1.1 背景
本文介绍了确定某涡桨发动机灾难性失效原因所遵循的程序。事件发生在飞机点火并滑行之后,各参数均在限值内,表明涡桨发动机推进机组工作正常。在跑道上,传来一声爆炸声,随后涡轮间温度(ITT)指示值失控上升至1341℃,而事发前为863℃。
事发后螺旋桨停转,功率涡轮扭矩指示(TQ或Torque,lb-rpm)与功率涡轮转速百分比(NP或螺旋桨转速,%)均归零;相比之下,燃气涡轮仍在旋转并逐渐减速,因为燃气发生器转速(NG)为14.6%。发动机孔探检查发现,两级燃气涡轮的大部分叶片均受到影响,起因是从榫头处断裂脱落的叶片碎片对叶片造成的撞击,该叶片被编为0号叶片。
<2 材料与方法>
采用Panalytical Setium型X射线荧光(XRF)设备及Leco CS600设备燃烧法,对一级高压涡轮(HPT)叶片材料进行化学分析。
显微组织研究:将一级涡轮其中一枚叶片的纵截面镶嵌入导电树脂,经适当抛光并用乳酸50 ml、硝酸30 ml和氢氟酸2 ml配制的试剂化学侵蚀后,在Leica MEF4M光学显微镜(OM)下观察其显微组织。用同一台OM测定涂层存在与否及厚度;涂层分析采用ThermoScientific APREO场发射扫描电子显微镜(FESEM),并用Oxford AZTEC能量色散X射线光谱(EDX)获得其半定量化学成分。
显微硬度测试:对含有一枚叶片榫根与叶身的金相试样的基材进行,设备为Future FM7显微硬度计,试验力0.5 Kgf。
断口研究:使用Leica DVM6数码显微镜(DM)及带EDX的FESEM对从榫头处断裂的0号叶片进行断口学研究。此外,还利用纵截面金相试样对叶片表面缺陷进行了详尽研究,试样未经侵蚀,直接在OM与FESEM下观察。
<3 结果与讨论>
3.1 目视观察与宏观断口分析
对叶片进行了肉眼及DM观察。0号叶片的断裂发生在垂直于叶片纵轴的平面上,位置正对叶盆侧榫根刻字处(图2a)。断口垂直于拉伸应力的法向分量(升力与旋转拉伸载荷的合力)。其余相邻叶片在叶身处断裂,这些叶片在断裂区表现出塑性宏观变形(图1)。最后检查了冷却通道,未见堵塞。
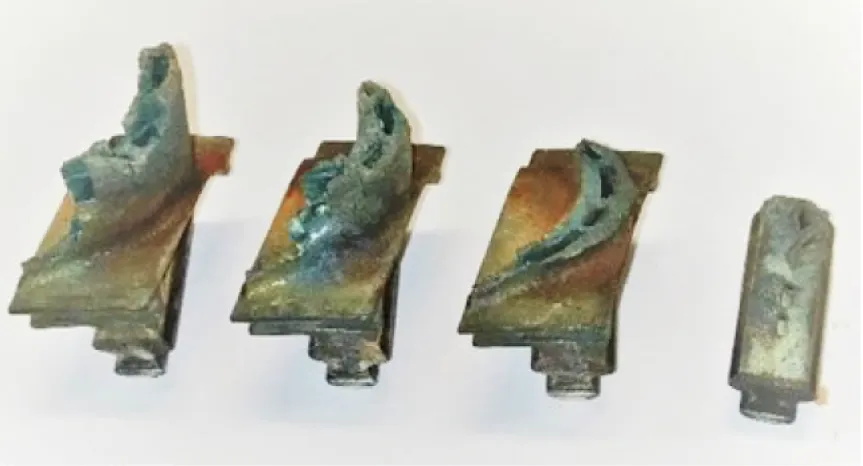
图1 0号叶片及受0号叶片碎片撞击影响的多枚叶片
0号叶片的断裂起始于叶盆侧榫根,该处叶片表面存在腐蚀点蚀,随后对其进行了更深入的研究(图2)。
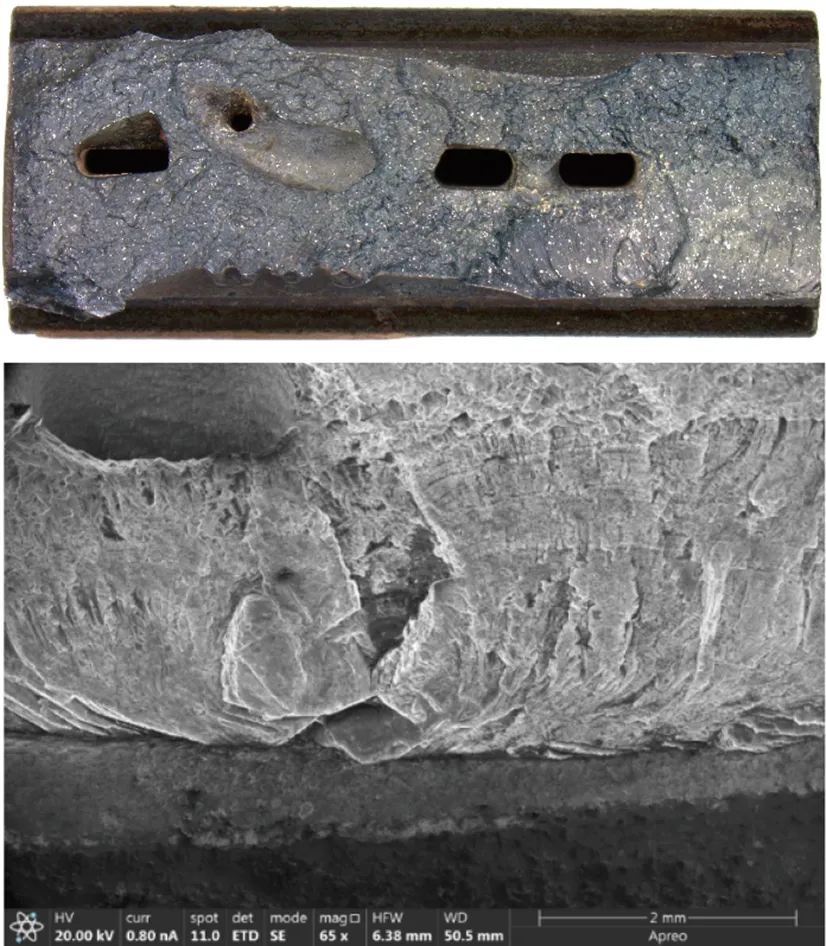
图2 A)数码显微镜下断裂0号叶片叶盆侧轮廓视图:断裂发生在垂直于叶片纵轴的平面上,位置位于叶盆侧榫根刻字处;b)和c)为红框区域的高倍细节,可见腐蚀点蚀坑
0号叶片断口上观察到的宏观形貌特征——如裂纹扩展痕(CPM)的存在(图3b),可能源于相继施加的应力——指示了裂纹扩展方向及位于叶片外表面的断裂源点。该源点与叶盆侧榫根观察到的腐蚀痕迹一致(图2)。断口上观察到两种低反光率纹理:第一种略呈光滑消光状,位于源区直至CPM末端;第二种为纤维状,覆盖断口其余部分(图3a)。最后还检出了一些小的反光斑点,为摩擦产生的过热与热火花造成的熔融金属颗粒。
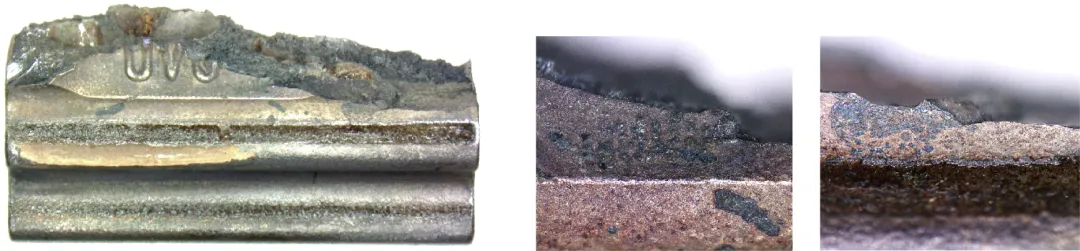
图3 A)数码显微镜下0号叶片断口:宏观断口特征表现为略呈光滑的消光纹理并带有若干反光点(红框),其余断口为粗糙消光纹理;b)FESEM下0号叶片断口细节照片,显示可能的源区与裂纹扩展痕
3.2 叶片表面缺陷研究
包括0号叶片在内的大多数叶片在叶盆侧榫根处存在腐蚀痕迹。其中一些点蚀坑深度达55 μm,腐蚀几乎穿透至基材(图4b)。
此外,在大部分叶片的叶盆侧榫根处检出裂纹。值得注意的是,这些裂纹所处的区域和位置与0号叶片断裂处相同——恰好位于刻字下方(图4e)。这些裂纹垂直穿过涂层抵达基材,总裂纹深度约60–185 μm(图4f)。在大多数裂纹内部观察到腐蚀(图4g)。
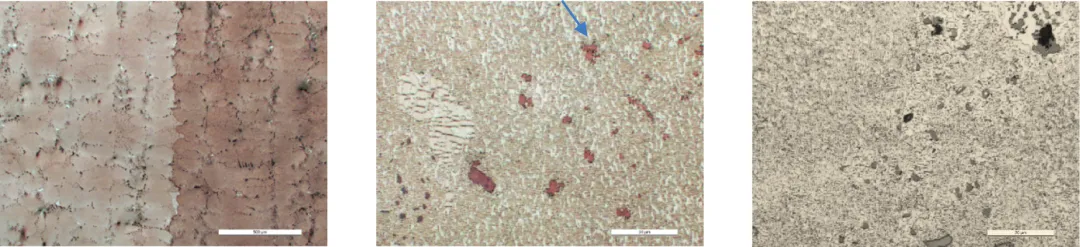
图4 A)数码显微镜下其中一枚受影响叶片叶盆侧视图,可见用于金相试样的1、2两个切割截面;b)1号截面金相试样上深55 μm腐蚀点蚀坑的FESEM图像;c)和d)点蚀坑内元素O(蓝色)与Al(绿色)的EDX分布图,表明腐蚀几乎穿透至基材;e)红框区域的高倍细节照片,可见叶盆侧榫根处的裂纹;f)2号截面金相试样中裂纹的FESEM照片,裂纹垂直穿过涂层抵达基材,总深度约60–185 μm;g)裂纹内元素O的EDX分布图,表明腐蚀已进入裂纹内部
文献中报道的其他失效案例同样确定失效由疲劳引起,其疲劳机制与本研究一样始于表面裂纹——或因腐蚀、侵蚀或其他某种缺陷。应当为裂纹深度定义临界值,使设计零件在预期工作小时内不发生断裂;应对零件进行检查以确认未达到该临界值,此时零件应予更换或(如可能)修复。
当裂纹达到一定深度后,便以韧性辉纹形式扩展;随后因静态过载出现局部断裂,呈现韧窝和伪解理,最后剩余截面因静态过载而断裂。
在考虑可能影响疲劳现象的因素时,应注意:疲劳机制既可以萌生并扩展裂纹(如本研究),也可以仅扩展由其他既有机制或缺陷产生的裂纹。
3.3 材料表征
XRF与燃烧法测得的叶片材料化学成分(重量百分比)见表1。
表1 化学成分(wt%)
|
C |
Al |
Co |
Cr |
Hf |
Mo |
Ta |
Re |
W |
Ni(余量) |
|
0.11 |
6.1 |
11.4 |
6.4 |
1.6 |
1.3 |
5.7 |
≅2.1 |
4.5 |
— |
依据化学分析所得成分并考虑允许公差,对照Total Materia等金相数据库,叶片基材应为René 142镍基高温合金。René 142属于柱状晶生长型镍基高温合金(第二代),其耐高温能力与单晶(SC)合金相近——后者已作为关键材料用于航空、航天及燃气涡轮叶片。自20世纪50年代初以来,人们一直致力于研发兼具所需全部性能的燃气涡轮叶片优化材料。燃气涡轮叶片的发展史展现了基材从锻件材料到单晶(SC)高温合金、涂层从热障涂层到扩散铝化物涂层(如本例)、再到EB-PVD(电子束物理气相沉积)涂层与热障涂层(TBC)相结合的演变。
关于叶片榫根的显微组织,观察到粗大的柱状生长晶粒(图5a)和此类高温合金典型的枝晶组织。这种显微组织由Ni γ基体(面心立方FCC结构)中的细长方形γ′(Ni3Al)析出相构成,并呈现共晶γ/γ′岛状组织(图5b)。显微组织研究还表明,叶片在叶身区因细长方形γ′析出相溶入γ基体而遭受过热(图5c)——这与事发后立即观察到的过热现象一致。
在FESEM下通过EDX鉴别出了Hf和Ta碳化物析出相——这类镍基高温合金显微组织的典型特征(图6)。
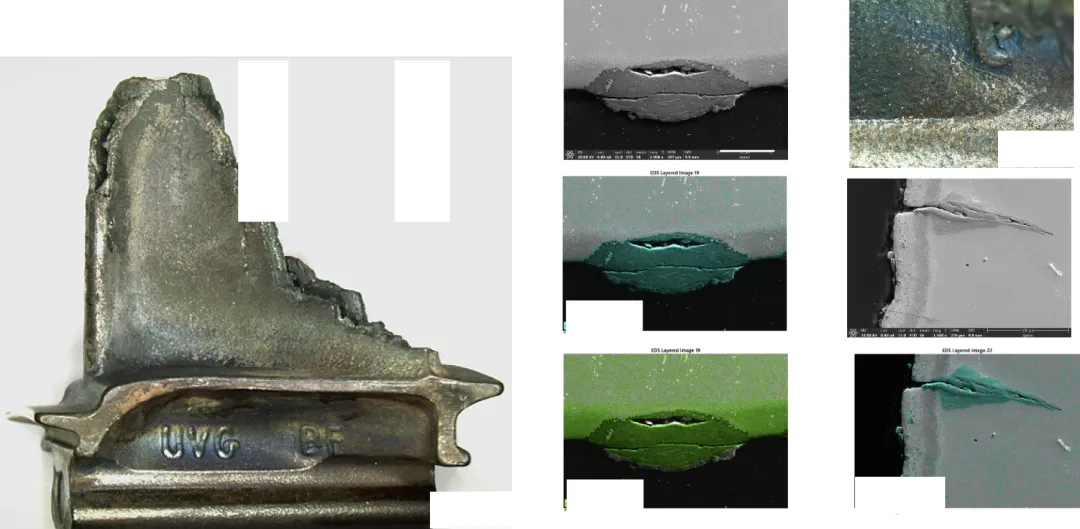
图5 其中一枚叶片榫根显微组织的光学显微镜照片:a)两柱状晶的晶界与枝晶组织;b)典型组织:γ基体中的细长方形γ′析出相、Hf和Ta碳化物析出相(蓝色箭头)及共晶γ/γ′岛(黑色箭头);c)细长方形γ′析出相溶入γ基体,与事发后立即观察到的过热现象一致
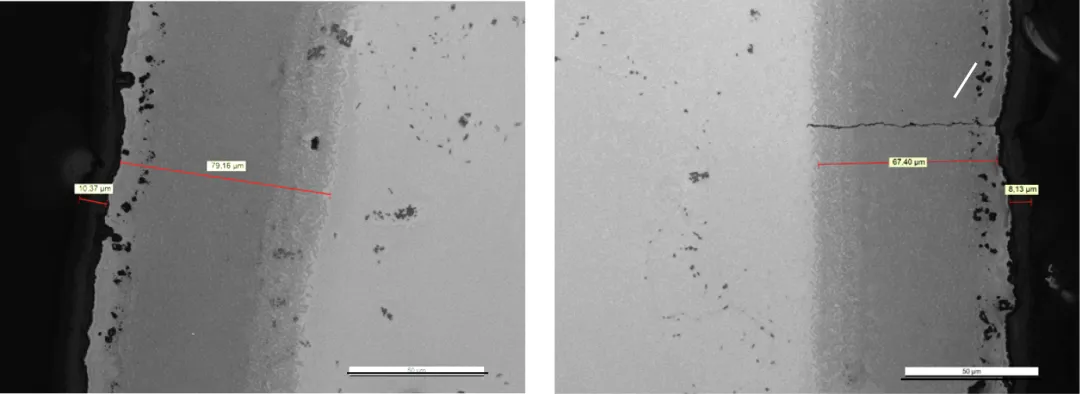
图6 A)榫根基材的FESEM图像,可见Hf和Ta碳化物析出相(黑色箭头);b)其中一个析出相的EDX谱图,主要元素为Ta、Hf和C
基材心部测得的维氏硬度值见表2。叶身硬度低于榫根,这与高温合金遭受过热的事实及观察到的显微组织相吻合:榫根镶装于涡轮盘内、不直接受燃气冲刷,对这类过热具有更好的防护。
表2 维氏显微硬度值
|
部位 |
平均硬度(HV,0.5 Kgf) |
|
榫根 |
430.7 ± 17.9 |
|
叶身 |
391.7 ± 16.6 |
3.4 涂层表征
对金相试样的OM研究(图7)显示,叶片采用了Al-Pt扩散涂层,用于保护镍基高温合金免受燃气高温作用。涂层在叶盆和叶背均具有均匀的轮廓与厚度,约70–80 μm。涂层厚度自叶片平台(缘板)下缘开始减薄,至叶根中部附近消失。此外,观察到裂纹穿过涂层但未进入基材。这类裂纹为此类涂层的典型特征,由涂层元素与基材热膨胀系数差异所致。裂纹的出现已在文献中被广泛报道,其源于涂层与基体热膨胀系数的差异。
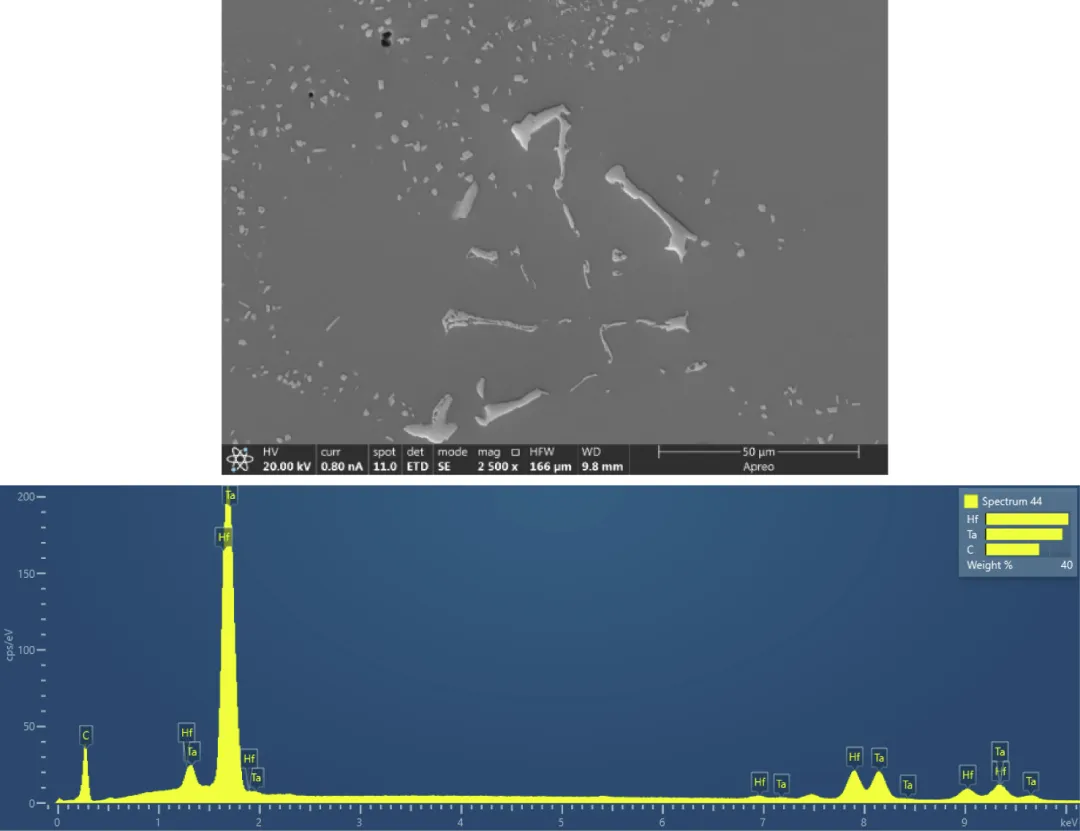
图7 扩散涂层的光学显微镜图像:a)叶盆和b)叶背处涂层厚度均匀(70–80 μm),顶部氧化层约8–10 μm。裂纹从试样表面延伸至基体/涂层界面,不向镍基高温合金内部扩展。此类裂纹在这类涂层中常见,由涂层元素与基材热膨胀系数差异形成
在叶盆侧观察到,随着榫根处涂层厚度减薄,涂层发生氧化,且涂层越薄氧化层越厚(图8)。文献中同样观察到同类叶片保护涂层的类似问题;该文献中的扩散涂层为Al-Si型,而本研究为Al-Pt型。文献中的Al-Si涂层因扩散层厚度减小而在1050℃剥落;相比之下,当Al-Si涂层保持完整时,基材仅表现出轻微的显微组织退化。本研究的Al-Pt涂层除榫根处外均保持完整——榫根处虽尚未像文献案例那样剥落,但在扩散层厚度减小的情况下氧化层已明显增厚,若继续服役终将剥落。
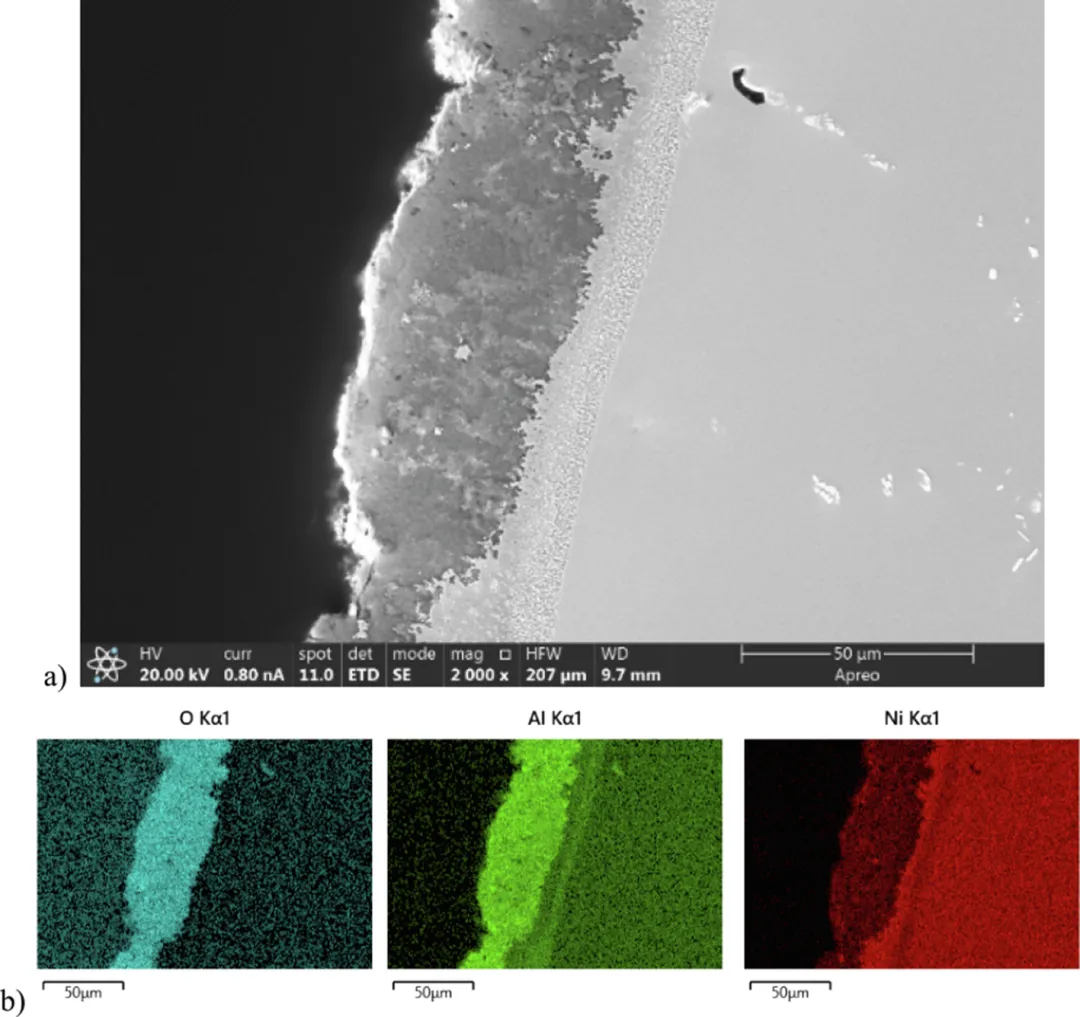
图8 FESEM获得的叶盆侧榫根处涂层终止区域的氧化扩散涂层图像;b)EDX元素分布图:O(蓝色)、Al(浅绿色)和Ni(红色),表明随着榫根处涂层厚度减薄,涂层发生氧化,且扩散涂层越薄氧化层越厚
在FESEM上对涂层进行的更详细研究表明,涂层由三层构成,是高温下抗氧化抗腐蚀保护性扩散涂层的典型结构。经EDX分析,各层为(图9):顶层为保护性氧化铝层;中间层为富Al、Pt和Ni的扩散涂层中间层,其中Al和Pt来自涂层、Ni来自基材扩散;内层为富析出相的扩散涂层内层,据EDX分析,本例中析出相为W和Cr。
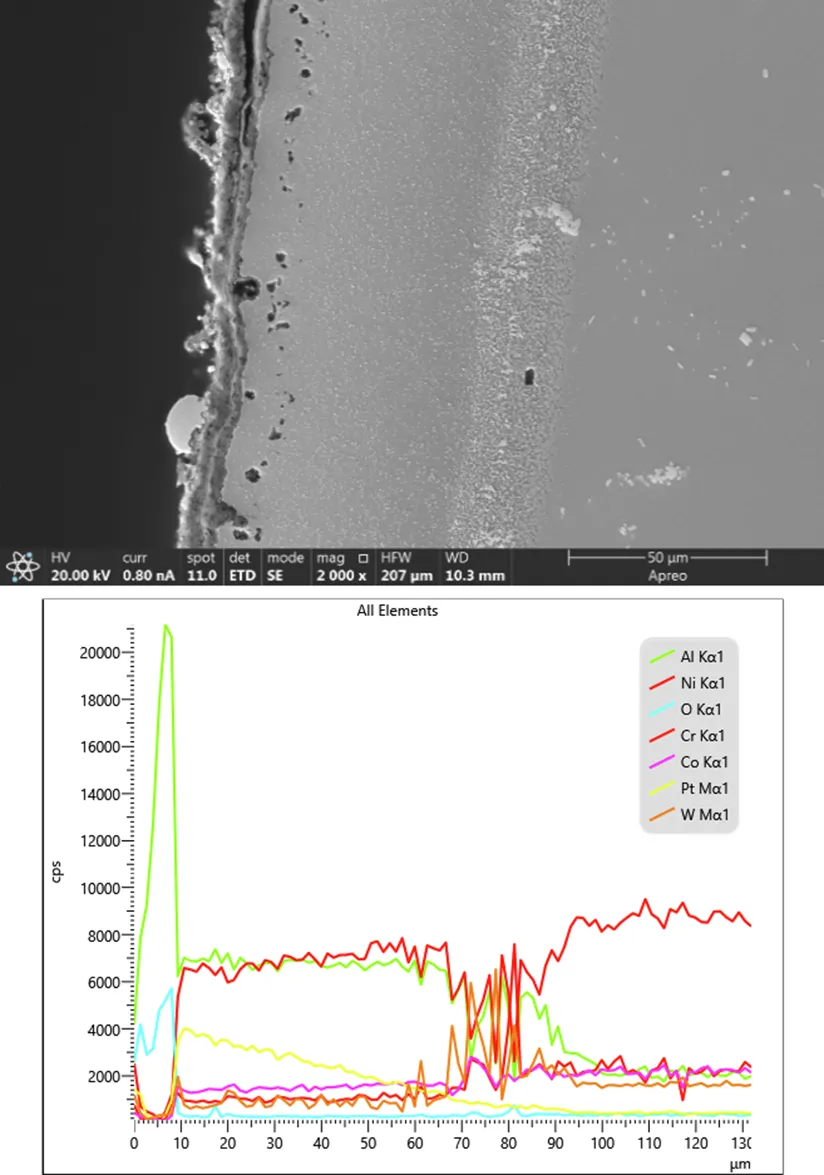
图9 A)FESEM获得的扩散涂层整体形貌,可见保护性扩散涂层的典型分层;b)EDX线扫描谱,显示沿黄色扫描线(横穿涂层直至镍基高温合金基材)元素浓度的变化
3.5 微观断口分析
在0号叶片断口上通过FESEM观察到了微观断口特征,如韧性疲劳辉纹(图10a、图10b)。辉纹是材料在疲劳后表面出现的形变花样,方向垂直于载荷施加方向,形似绘制在材料表面的细密平行条纹。韧性疲劳辉纹的形成发生在材料受到微观尺度循环变形之时,表明断裂机制为疲劳。在文献报道的其他失效案例(其断裂机制同为疲劳)的微观断口特征研究中,也能观察到带此类典型疲劳辉纹的FESEM显微照片。
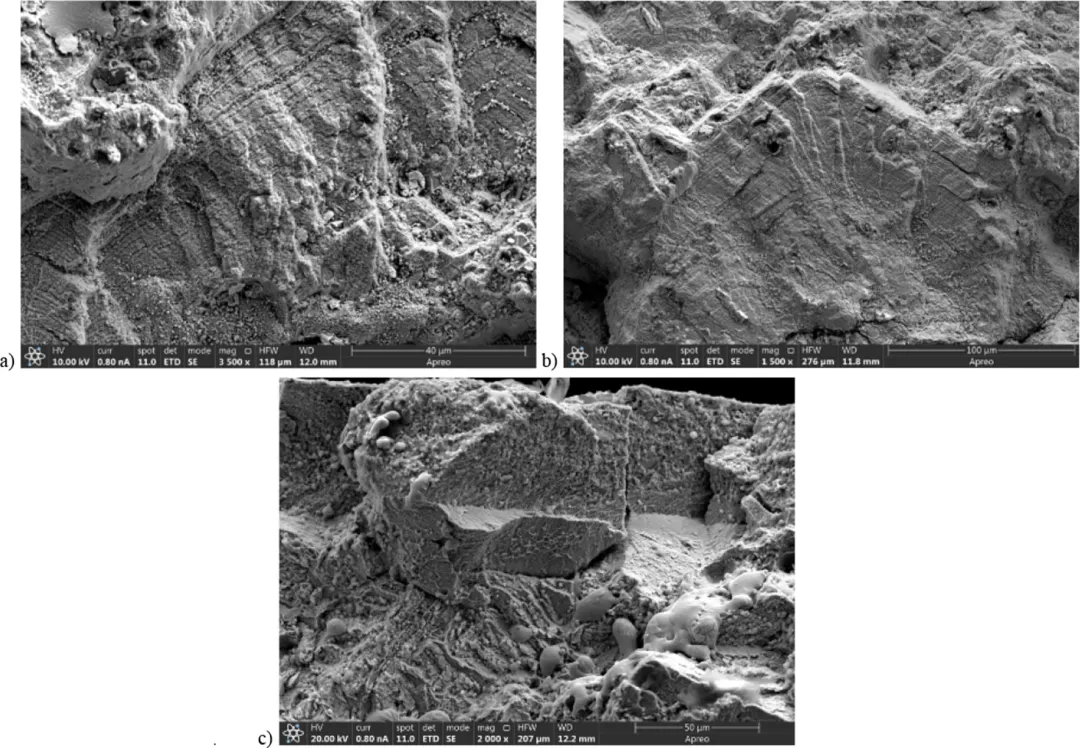
图10 A)和b)0号叶片断口不同区域的FESEM图像,显示叶片经受反复疲劳加载,出现韧性疲劳辉纹的微观断口特征。这些辉纹类似绘制在材料表面的细密平行条纹,方向垂直于载荷施加方向;c)断裂终止区可见韧窝。韧窝是材料经受静态过载后表面出现的花样,表明断口最终由静态过载断裂形成。此外还观察到熔化物,可能由事发后的加热及摩擦产生的热火花形成
在断裂终止区观察到韧窝,表明0号叶片剩余截面的断裂由静态过载完成(图10c)。韧窝是材料经受静态过载后表面出现的花样,因材料塑性变形而形成,可用于识别所施加应力的类型与方向。此外还观察到熔化物区域(图10c),与DM下看到的反光斑点相对应。这种熔化物可能由事发后的加热和摩擦产生的热火花形成。
基于所获结果可以得出结论:0号叶片的断裂过程始于表面腐蚀点坑的形成。随后,裂纹在叶盆侧叶身表面——与最大拉应力区一致——的点蚀坑处孕育,并因短时相继静载荷(如涡轮振动)的作用按疲劳现象扩展。随后,萌生的裂纹按疲劳机制沿垂直于叶片轴线方向向榫根内部扩展。最终,剩余截面因静态过载断裂。一旦裂纹形成,循环应力与温度梯度的存在是裂纹扩展的加速因素。最后,0号叶片叶身脱落后,因与第一级涡轮盘其余叶片撞击,这些叶片遭受灾难性损伤,并可能波及涡轮后续级。
可能导致上述腐蚀点坑形成——裂纹由点坑孕育并经疲劳扩展最终导致叶片失效——的腐蚀现象可能有多种来源,其中包括:
•存在高腐蚀性介质,如飞行期间或地面近海区域来自含盐环境的氯化物;
•飞行后未认真清洗发动机,而飞行中发动机可能吸入了悬浮的灰尘、灰烬或盐分;
•涡轮叶片保护涂层施工不良,导致涂层过早退化并引发灾难性失效;
•上述因素中的若干因素叠加,将助长点坑的滋生——这是此类叶片保护涂层的典型侵蚀机制。
点坑一旦形成、裂纹一旦起始,腐蚀产物本身(其体积大于原始材料)便成为裂纹内部的应力集中因素,促使裂纹扩展。
涡轮叶片承受离心力与升力引起的交变机械载荷以及服役中高温燃气造成的热载荷的联合作用。此外,还必须考虑涡桨起动过程中尤为明显的振动,因为在此期间会扫过若干临界涡轮转速,共振使振动显著放大。由于机械载荷与热载荷的这种组合,一些作者将这类疲劳称为热-机械疲劳(TMF)。同相(IP)TMF与反相(OP)TMF指这些载荷施加的相对时序。
IP TMF指热载荷与机械载荷同时施加,材料中最大应力同时出现,可导致不同的失效机制并缩短材料寿命。OP TMF指热载荷与机械载荷彼此错相施加,材料最大应力在不同时刻出现,由于热载荷与机械载荷之间留有恢复时间,材料寿命可以更长。
事发之时,机械载荷与热载荷同时存在:功率涡轮转速(NP)处于最大值100%,燃气发生器转速(NG)也几乎处于最大值(96.2%),同时热载荷很高——涡轮间温度(ITT)为863℃。因此,最可能发生的是IP TMF。
然而,高温合金在TMF条件下发生的变形与损伤机制尚未被完全理解,仍需进一步研究。要区分IP TMF与OP TMF,需要精细控制施加于材料的热载荷与机械载荷,并分析由此产生的应力-应变行为;可能还需要专门的试验设备与程序来准确表征材料在此类条件下的行为。
<4 结论>
本研究确定了某涡桨飞机发动机在跑道端头发生事故的原因。对高压涡轮(HPT)一级断裂叶片的材料进行了研究并排除其作为可能事故原因。根据目视观察与断口学研究得出结论:事故原因是被称为0号叶片的其中一枚叶片因热-机械疲劳过程而断裂。该过程始于0号叶片叶盆侧榫根的腐蚀点坑,并因循环应力和温度梯度——燃气涡轮正常运行中的典型因素——的存在按疲劳机制扩展。最终,0号叶片叶身脱落后,因与第一级涡轮盘其余叶片撞击,这些叶片遭受灾难性损伤,并可能波及涡轮后续级。
针对观察到的结果和可能影响本次事故的因素,提出了一系列建议:建议认真且频繁地清洗飞机(包括发动机),以确保清除飞行期间可能吸入的任何物质残留;当飞行在沿海地区进行或发生灰烬吸入时尤其如此。
免责声明:本网站所转载的文字、图片与视频资料版权归原创作者所有,如果涉及侵权,请第一时间联系本网删除。
官方微信
《腐蚀与防护网电子期刊》征订启事
- 投稿联系:编辑部
- 电话:010-62316606
- 邮箱:fsfhzy666@163.com
- 腐蚀与防护网官方QQ群:140808415
“海洋金属”——钛合金在舰船的
腐蚀与“海上丝绸之路”